Fusing y moldeado de vidrio: compatibilidad, ciclos de horno y acabado del canto
- Coeficiente de dilatación
- Corte y montaje
- Separadores y moldes
- Curvas de cocción
- Recocido
- Inclusiones
- Defectos y canto
Gumontebri reúne notas de taller sobre el vidrio trabajado en horno: cómo se elige un vidrio compatible, cómo se monta una pieza antes de cerrar la tapa y qué ocurre dentro del horno entre los 500 y los 800 grados.
Los textos están escritos desde el punto de vista de quien programa una curva, abre el horno a la mañana siguiente y tiene que entender por qué la pieza salió con una burbuja en el centro o con una grieta limpia de lado a lado. No hay atajos universales: cada horno calienta de forma distinta, cada molde retiene calor de manera distinta y cada fabricante publica sus propias tablas. Lo que sí puede explicarse es la lógica que hay detrás de cada tramo de la curva y de cada decisión de montaje.
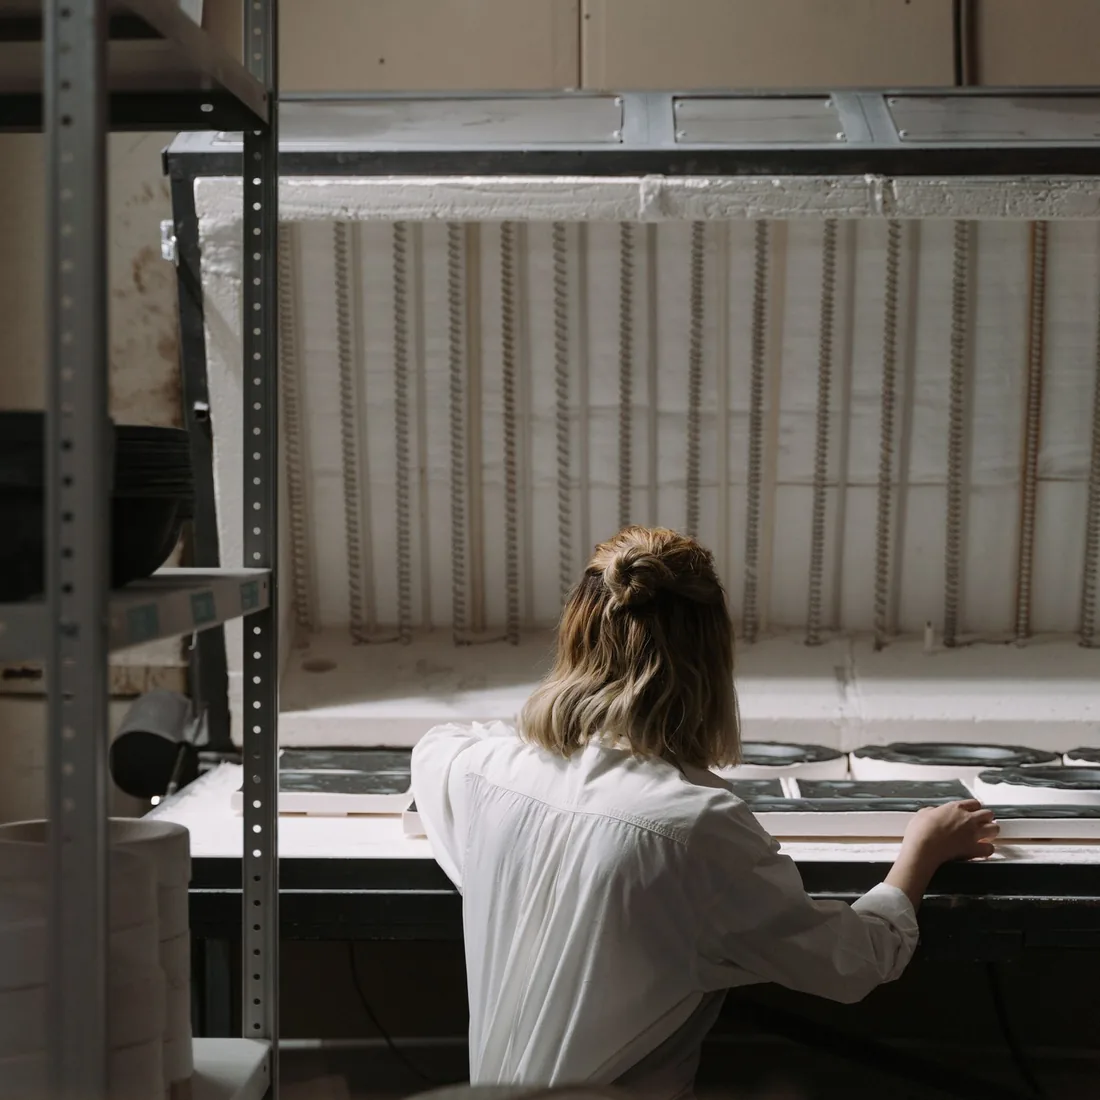
Carga de un horno eléctrico de vidrio plano. Imagen editorial de archivo, sin relación con ningún taller concreto.
01 — Índice
Qué se trata en esta página
El recorrido sigue el orden real de un trabajo: primero se decide con qué vidrio se trabaja, después se corta y se monta, luego se prepara el soporte y solo al final se programa el horno. Los defectos y el acabado cierran la secuencia porque casi siempre son la consecuencia de algo que ocurrió antes.
- 02 Compatibilidad y coeficiente de dilatación
- 03 Corte, limpieza y montaje de las piezas
- 04 Separadores y moldes cerámicos
- 05 Tramos de una curva de cocción
- 06 Fusión total y fusión parcial
- 07 Moldeado sobre y dentro de molde
- 08 Inclusiones de lámina y frita
- 09 Burbujas, agujas y grietas
- 10 Canto, esmerilado y seguridad
02
Compatibilidad: el coeficiente de dilatación manda sobre el diseño
Dos vidrios fundidos juntos se comportan como un único cuerpo mientras están calientes, pero al enfriarse cada uno se contrae según su propia curva. Si esas curvas no coinciden lo suficiente, la pieza queda con tensión permanente en la interfase. A veces se rompe al día siguiente; a veces aguanta meses y salta al recibir un cambio brusco de temperatura o un golpe leve en el borde.
El dato que aparece en los catálogos es el coeficiente de dilatación térmica, abreviado COE. Los sistemas más extendidos en talleres se agrupan en torno a COE 90 y COE 96, y el vidrio flotado de ventana, que muchos talleres reutilizan, queda por debajo, alrededor de 85. Ese número es una etiqueta de familia, no una garantía: lo que importa es que los vidrios hayan sido formulados y probados para trabajar juntos, algo que el fabricante indica como «tested compatible» o equivalente.
Reglas de trabajo que evitan la mayoría de los problemas
- No mezclar familias distintas en una misma pieza, aunque los números parezcan cercanos.
- Etiquetar los recortes en cuanto se guardan: una caja de restos sin identificar acaba siendo material inservible.
- Separar físicamente los vidrios de distinta familia en la estantería, incluso con cajas de colores diferentes.
- Tratar el vidrio flotado como un sistema aparte, con sus propias temperaturas y su propio recocido.
- Desconfiar de restos antiguos de origen desconocido: el ahorro no compensa una pieza perdida en la última cocción.
La prueba con polariscopio
Cuando hay dudas sobre un lote, se funde una tira de prueba: pequeños trozos del vidrio dudoso colocados sobre una base transparente compatible, con una cocción de fusión completa y un recocido correcto. Una vez fría, la tira se observa entre dos filtros polarizados cruzados, con una fuente de luz detrás. Si aparece un halo claro alrededor de cada trozo, hay tensión y ese vidrio no debe usarse mezclado. Un polariscopio sencillo se monta con dos láminas polarizadas y una superficie luminosa uniforme; no hace falta más equipamiento para descartar un material dudoso.
03
Corte, limpieza y montaje antes de cerrar la tapa
El corte de vidrio plano para horno no se diferencia mucho del corte para vidriera: rueda de carburo bien lubricada, una única pasada firme y separación inmediata con alicates. La diferencia está en lo que ocurre después, porque el horno amplifica cualquier descuido. Un canto astillado deja microfisuras; un dedo grasiento deja una marca que aparecerá como velo blanquecino tras la cocción.
La limpieza es el paso más ingrato y el que más devuelve. Agua y un detergente neutro eliminan el polvo de corte; el secado se remata con alcohol isopropílico y un paño que no suelte pelusa. A partir de ese momento, las caras internas se manipulan por los bordes.
Espesor de equilibrio
Una pieza fundida hasta su punto de fusión total tiende a un espesor de equilibrio cercano a los 6 mm. Es la razón por la que la mayoría de los diseños se montan con dos capas de vidrio de 3 mm: una sola capa se retrae hacia el centro y engorda los bordes, y tres capas apiladas tienden a extenderse hacia los lados. Si el diseño exige más grosor, conviene asumir que la pieza se ensanchará y que el recocido tendrá que ser bastante más largo.
Orden de montaje
- Cortar todas las piezas y comprobar el encaje en seco sobre una plantilla de papel.
- Esmerilar los cantos que vayan a quedar en contacto, para eliminar astillas y aire atrapado.
- Lavar, aclarar y secar cada pieza antes de colocarla en su posición definitiva.
- Montar sobre el propio soporte del horno, evitando trasladar la pieza ya compuesta.
- Usar adhesivo temporal de fusión con moderación y solo donde sea imprescindible: todo residuo orgánico genera burbujas y velos.
- Revisar a contraluz que no queden fibras, polvo ni huellas entre capas.
04
Separadores y moldes cerámicos
El vidrio caliente se adhiere a casi cualquier superficie refractaria, así que entre la pieza y el soporte siempre hay una barrera. Las dos opciones habituales son el papel de fibra cerámica y la imprimación en polvo a base de alúmina y caolín, aplicada con brocha en varias capas cruzadas y secada por completo antes de la cocción.
Cada una deja una huella distinta. El papel cerámico produce un reverso mate y ligeramente texturado, se consume en la cocción y obliga a aspirar los restos con cuidado. La imprimación da una superficie más lisa, aguanta varias cocciones en moldes poco exigentes y se retira con esponja y agua cuando empieza a desprenderse. En los moldes de curvatura pronunciada conviene renovarla en cada uso, porque un desprendimiento parcial se traduce en una marca pegada al vidrio.
Moldes: comprobaciones antes de usarlos
- Que estén completamente secos: la humedad retenida en la arcilla refractaria provoca vapor y desconchados.
- Que los orificios de ventilación estén libres, para que el aire escape mientras el vidrio desciende.
- Que no tengan ángulos que «atrapen» el vidrio: una pieza que no pueda contraerse libremente se agrietará durante el enfriamiento.
- Que la pieza quede centrada y con holgura respecto al borde del molde.
- Que el molde apoye de forma estable sobre la base, con la separación recomendada respecto a las resistencias.
La fibra cerámica en manta o en papel se manipula siempre con protección respiratoria adecuada y sin sacudirla; los recortes se guardan en bolsa cerrada y no se barren en seco.
05
Los tramos de una curva de cocción
Una curva no es una temperatura, es una secuencia de rampas y mantenimientos. Programarla consiste en decidir a qué velocidad se sube, cuánto tiempo se permanece en cada escalón y —sobre todo— cómo se baja. La parte que más piezas arruina no es la subida hasta el punto máximo, sino el descenso mal resuelto.
- Subida inicial
- Hasta unos 540 °C el vidrio sigue siendo rígido y quebradizo: soporta mal las diferencias de temperatura entre el centro y el borde. Con piezas finas y pequeñas se puede subir con soltura; con vidrio grueso, moldes voluminosos o cargas llenas, la rampa se modera notablemente. Es el tramo del choque térmico.
- Mantenimiento intermedio
- Un escalón en torno a 620–680 °C, de veinte a cuarenta minutos, ayuda a igualar la temperatura de toda la carga y a expulsar el aire atrapado entre capas antes de que el vidrio se cierre sobre sí mismo.
- Proceso a temperatura máxima
- Aquí se decide el aspecto final: unos grados o unos minutos de más redondean esquinas, borran texturas y favorecen la desvitrificación. Es preferible quedarse corto y repetir que pasarse.
- Enfriamiento rápido
- Desde el punto máximo hasta la temperatura de recocido el descenso puede ser franco, incluso con apertura breve del horno en piezas finas. Por encima del reblandecimiento el vidrio no acumula tensión y bajar rápido reduce el riesgo de velo superficial.
- Recocido
- Mantenimiento a la temperatura indicada por el fabricante —habitualmente en el entorno de los 480–520 °C según el sistema— seguido de un descenso lento y controlado hasta unos 370 °C. Es el tramo en el que la pieza libera la tensión interna y queda estable.
- Bajada final
- Por debajo de 370 °C el descenso puede acelerarse, pero el horno sigue cerrado. Abrir antes de que la carga esté por debajo de unos 60–80 °C es una forma habitual de partir piezas ya terminadas.
El tiempo de recocido depende del grosor
Duplicar el espesor no duplica el tiempo necesario: lo multiplica mucho más. Una pieza de 6 mm se resuelve con un mantenimiento breve y un descenso moderado, mientras que un cuenco de 12 mm o una pieza con zonas de espesor muy desigual exige mantenimientos largos y bajadas de pocos grados por hora. Las tablas de recocido publicadas por cada fabricante son el punto de partida razonable; el criterio propio llega después de anotar resultados.
Anotar lo que ocurre
Un cuaderno de cocciones con la curva programada, la posición de la pieza dentro del horno, el molde utilizado y el resultado observado vale más que cualquier receta ajena. Los hornos pequeños de sobremesa que se usan en muchos talleres domésticos en España, conectados a una línea monofásica de 230 V, tienen inercias muy distintas a las de un horno de cámara grande, y ese registro es lo único que permite trasladar una curva de un equipo a otro con criterio.
06
Fusión total y fusión parcial
Entre el vidrio que apenas se ablanda y el que fluye por completo hay un margen estrecho de temperatura y tiempo. Se suele hablar de tres resultados reconocibles, aunque en la práctica forman un continuo.
Fusión parcial
Alrededor de los 730–760 °C las piezas se unen por los puntos de contacto pero conservan su silueta y su relieve. Los bordes siguen siendo visibles y el conjunto mantiene un aspecto de collage. Es una cocción exigente: si el mantenimiento se alarga, el relieve se pierde; si se queda corto, la unión es frágil y las piezas pueden desprenderse al manipularlas.
Fusión de contorno
Unos grados por encima, las aristas se redondean y las piezas se funden en un cuerpo único con superficie ondulada. Es el punto intermedio que conserva algo de textura sin el riesgo de una unión débil.
Fusión completa
En el entorno de los 790–815 °C la superficie se alisa, el conjunto busca su espesor de equilibrio y el perímetro cambia de forma. Conviene anticiparlo en el diseño: una pieza montada justo a la medida del molde de moldeado posterior dejará de encajar cuando se haya extendido.
Las temperaturas indicadas son orientativas y dependen del sistema de vidrio, del tamaño de la carga y de la propia calibración del horno. Un termopar mal situado puede desviar la lectura lo suficiente como para cambiar el resultado, así que el primer trabajo con un equipo nuevo suele ser una serie de pruebas pequeñas con la misma curva y distintos escalones.
07
Moldeado: dejar caer el vidrio dentro de la forma
El moldeado es casi siempre una segunda cocción, más suave que la de fusión. La placa ya fundida y recocida se coloca sobre un molde y se calienta hasta que la gravedad hace el trabajo, habitualmente entre 620 y 680 °C. Cuanto más baja sea la temperatura y más largo el mantenimiento, más fiel será la pieza al detalle del molde y menos marcas dejará.
Hay dos familias de molde. En los cóncavos la placa desciende dentro de la cavidad y adopta la forma interior; el aire debe poder escapar por los orificios previstos. En los convexos el vidrio se drapea por encima de la forma y desciende por los lados: aquí el peligro es el estiramiento excesivo, que adelgaza la pieza en la zona alta y deja marcas allí donde el borde del molde soporta el peso.
Detalles que deciden el resultado
- Centrar la placa con precisión: un desplazamiento de pocos milímetros se convierte en una asimetría evidente.
- Vigilar el proceso por la mirilla o con aperturas muy breves, siempre con protección ocular frente a la radiación infrarroja.
- No prolongar el mantenimiento una vez que la pieza ha asentado: el vidrio seguirá estirándose y marcará la textura del molde.
- Recocer también esta segunda cocción; el moldeado introduce tensión igual que la fusión.
- Dejar que el molde se enfríe por completo antes de retirar la pieza, sin forzar nunca el desmoldeo.
08
Inclusiones: lámina metálica, frita y color
Encerrar materiales entre dos capas de vidrio es una de las razones por las que se trabaja en horno, y también una de las fuentes habituales de sorpresas. El material atrapado no solo se ve: reacciona, ocupa volumen y libera gases.
Las láminas de oro fino y de plata fina son estables y mantienen el brillo si quedan bien selladas. El cobre resulta más impredecible: se oxida, puede teñir el vidrio de su entorno y genera burbujas si la lámina es gruesa o si queda aire alrededor. Las láminas se recortan en piezas pequeñas y se colocan planas, sin arrugas grandes, porque cada pliegue retiene aire.
Frita y polvo
La frita —vidrio compatible molido en distintos calibres— permite trabajar el color como si fuera pigmento. Los calibres gruesos dejan un grano visible y atrapan menos aire; los polvos finos dan un color plano y uniforme, pero apelmazados en capa espesa producen una cantidad notable de microburbujas. Con polvos conviene un escalón intermedio más largo y una capa delgada repartida con tamiz.
Precauciones razonables
- Probar cada material nuevo en una pieza pequeña antes de incorporarlo a un trabajo de tamaño real.
- Evitar materiales orgánicos: hojas, papel o tejidos dejan carbono y huecos.
- Sellar las inclusiones entre dos capas y dejar un margen libre en el perímetro.
- Manipular los polvos con mascarilla adecuada, en una superficie fácil de limpiar en húmedo.
09
Burbujas, agujas y grietas: leer lo que salió del horno
Casi todos los defectos tienen una causa identificable y repetible. Observar dónde aparecen —en el centro o en el borde, en la cara superior o en el reverso— suele bastar para reconstruir lo que ocurrió.
Burbujas
Provienen del aire atrapado entre capas, del que queda bajo la pieza sobre un soporte poco poroso o de residuos que se descomponen con el calor. Ayudan: montar sobre papel cerámico, esmerilar los cantos de contacto, limitar el adhesivo temporal, incorporar un mantenimiento intermedio prolongado y no apilar más capas de las necesarias. Una burbuja grande cerca de la superficie tiende a abrirse y deja un cráter de bordes cortantes.
Agujas y velo blanquecino
La desvitrificación aparece como un velo mate o como finas formaciones en aguja sobre la superficie. Suele deberse a permanencias largas en el rango intermedio alto, a superficies sucias o a caras que han sido esmeriladas y vueltas a cocer sin limpiar. Se previene con una limpieza escrupulosa, un enfriamiento franco desde el punto máximo y, cuando el diseño lo permite, dejando la cara de fábrica hacia arriba.
Grietas
Una grieta con recorrido limpio, aparecida al enfriar o poco después, apunta a recocido insuficiente o a un descenso demasiado rápido en la franja crítica. Una rotura en la subida, con bordes irregulares, señala choque térmico. Y una fisura que sigue el contorno de una pieza de color distinto sugiere incompatibilidad. El molde también participa: si retiene el vidrio e impide su contracción, la pieza se parte al enfriarse.
Marcas y deformaciones
El reverso rugoso indica imprimación mal aplicada o desprendida; las huellas de textura repetida suelen venir de un papel cerámico reutilizado; los bordes engrosados y el contorno retraído son el resultado normal de una única capa fundida a temperatura alta.
10
Canto, esmerilado y seguridad en el taller
Una pieza fundida sale del horno con el canto redondeado, pero no siempre regular: hay zonas más gruesas, puntas y, si algo se desplazó, contornos irregulares. El trabajo de canto se hace con abrasivos de diamante y siempre en húmedo, tanto porque el agua refrigera y arrastra el material como porque el polvo de vidrio seco es respirable y no debe generarse.
Progresión habitual
- Rebajar el perfil con grano grueso hasta corregir la silueta.
- Uniformar con grano medio, eliminando las marcas anteriores por completo antes de continuar.
- Afinar con grano fino hasta obtener un mate homogéneo.
- Pulir mecánicamente o devolver la pieza al horno para un pulido a fuego breve, que recupera el brillo del canto.
Si la pieza vuelve al horno tras el esmerilado, la limpieza es obligatoria: los restos de abrasivo y el barro de vidrio son una causa frecuente de velo superficial.
Hábitos de seguridad
- Protección ocular al cortar, al desbastar y al mirar dentro del horno caliente, con filtro adecuado frente al infrarrojo.
- Trabajo en húmedo en todo el esmerilado y limpieza también en húmedo del puesto de trabajo.
- Protección respiratoria al manipular fibra cerámica, imprimaciones en polvo y fritas finas.
- Guantes resistentes al calor y pinzas largas para cualquier manipulación cerca del horno; nunca introducir la mano en la cámara caliente.
- Horno sobre base incombustible, con espacio libre alrededor y sin material almacenado encima.
- Instalación eléctrica dimensionada para la potencia del equipo y revisada por un profesional cualificado.
- Recortes y restos cortantes en contenedor rígido, nunca en la papelera común.
Las temperaturas, tiempos y proporciones citados en estas páginas son orientaciones generales de taller. Antes de aplicarlas conviene contrastarlas con la documentación técnica del vidrio y del horno que se estén utilizando.
11
Contacto
Gumontebri es un proyecto informativo sin formularios ni registro. Si quieres señalar un error, aportar una precisión técnica o proponer un tema relacionado con el trabajo del vidrio en horno, el correo electrónico es la única vía de contacto.